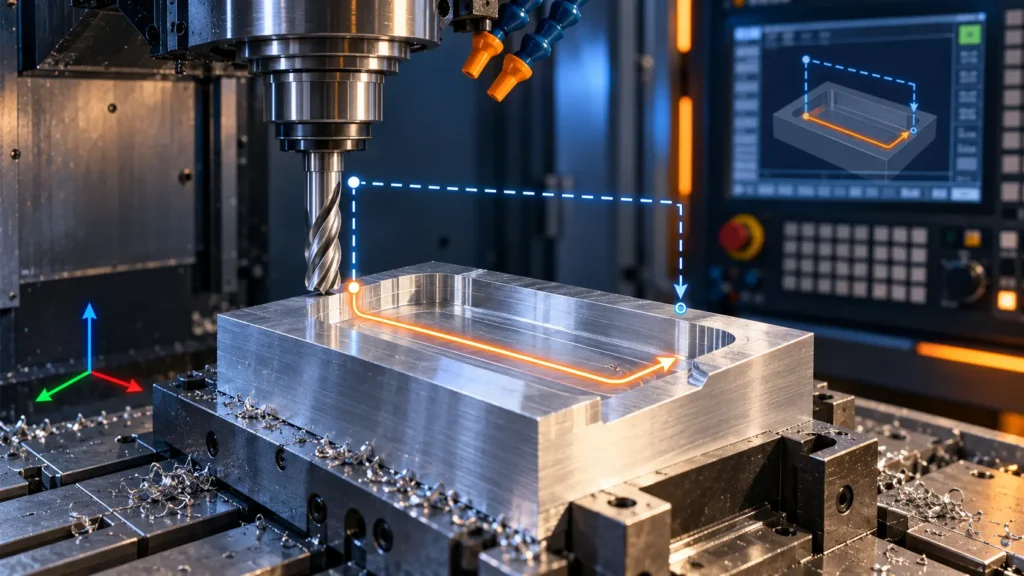
Si ya sabes qué significan G00 y G01, el siguiente paso es aprender a usarlos sin provocar movimientos peligrosos. Esta guía se centra en los errores que aparecen al revisar un programa de fresadora CNC: alturas insuficientes, avances heredados, movimientos rápidos cerca del amarre y modos incrementales mal interpretados. Para la explicación básica de cada código puedes consultar qué hacen G00 y G01 en CNC.
El error no suele estar en G00 o G01 aislados
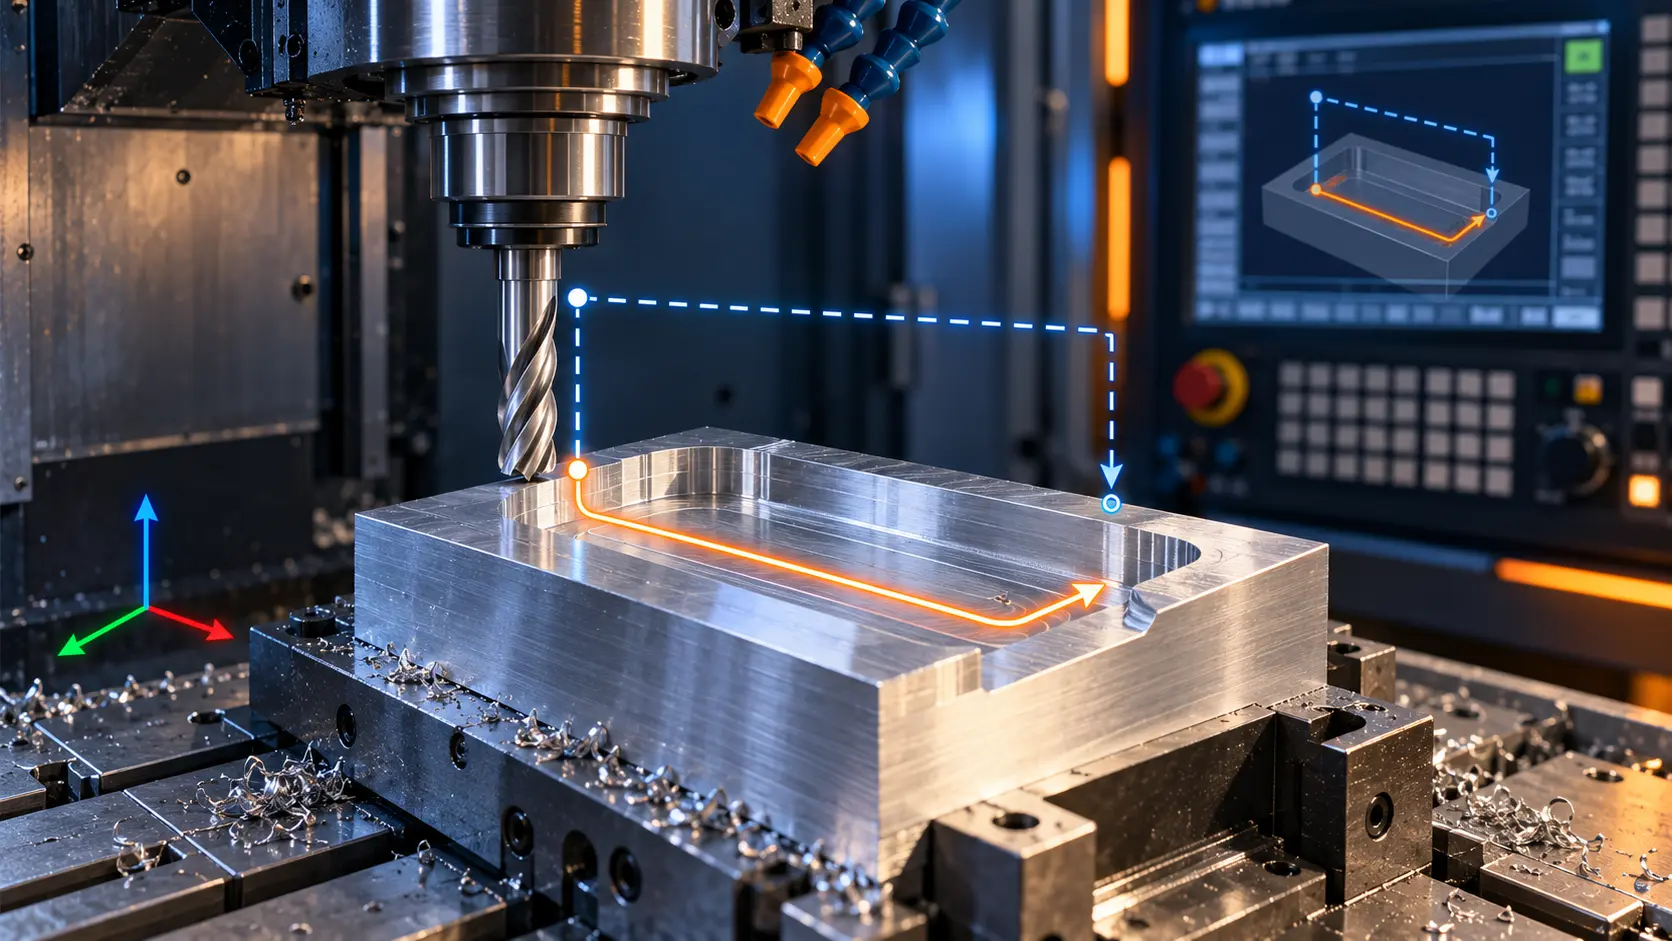
Un choque rara vez se explica solo por leer “G00” o “G01”. Hay que mirar la posición anterior, el modo activo, la unidad de medida, el cero pieza, la longitud de herramienta y la altura libre respecto a mordazas y utillajes. La misma línea puede ser segura en una pieza y peligrosa en otra.
Además, los controles mantienen muchos códigos modales hasta que otro bloque los cambia. La forma de mostrar la trayectoria varía entre controles como Heidenhain, Fanuc u otros, pero la comprobación de alturas y referencias sigue siendo imprescindible.
Error 1: mover X e Y con Z demasiado baja
Este es uno de los fallos más habituales. El programa ordena un G00 en X e Y cuando la herramienta todavía está cerca de la pieza. En planta parece un desplazamiento normal, pero la punta puede cruzar una mordaza, un escalón del bruto o un tornillo.
La solución práctica es separar la retirada y el posicionamiento:
; Secuencia de revisión, adaptar al control
G00 Z50.
G00 X20. Y20.
G01 Z-2. F120.
G01 X80. F350.
G00 Z50.
El valor Z50 solo es un ejemplo. La altura real depende de la pieza, el amarre, la longitud que sobresale la herramienta y las alturas de seguridad definidas en tu proceso.
Error 2: pensar que F controla un G00
El avance F se utiliza normalmente con G01, pero un G00 usa el posicionamiento rápido configurado en la máquina. Por eso una línea como G00 X100. no se vuelve lenta porque antes hayas escrito F100. Si necesitas aproximarte con control, sitúate fuera de peligro y usa un movimiento lineal con un avance razonable.
Cuando una aproximación delicada aparece como G00, revisa si realmente está fuera de material y de obstáculos. No conviertas automáticamente todos los G00 en G01: primero entiende la trayectoria y el motivo del movimiento.
Error 3: olvidar el avance modal de G01
En muchos programas el avance se define en una línea y se mantiene activo hasta que aparece otro valor. Un bloque G01 Z-2. puede heredar un F anterior que no era adecuado para esa entrada. También puede faltar un F en el primer movimiento lineal después del cambio de herramienta.
Antes del ciclo, busca la primera línea G01 después de la aproximación y confirma que el avance corresponde al diámetro, número de labios, material, profundidad, ancho de corte y rigidez del montaje. No uses un número porque “funcionó una vez” con otra herramienta.
Error 4: mezclar G90 y G91 sin darse cuenta
En coordenadas absolutas, X80 significa ir a la posición X80 del sistema activo. En incrementales, X80 significa avanzar 80 unidades desde donde estás. Cambiar de G90 a G91 y no volver al modo esperado puede transformar un desplazamiento corto en uno demasiado largo.
Deja el modo explícito al inicio de cada programa o de cada bloque de trabajo importante. Después revisa el cero pieza y el sistema de coordenadas activo, como G54, antes de interpretar las coordenadas.
Error 5: revisar el programa solo en planta
Una trayectoria puede parecer perfecta en X e Y y chocar en Z. La revisión debe incluir la herramienta completa, el portaherramientas, las mordazas, el bruto y cualquier elemento que sobresalga. Una simulación que no tiene el amarre real puede dar una falsa sensación de seguridad.
En el taller, el sonido, la marca en la pieza y la posición de la viruta ayudan a detectar problemas, pero no sustituyen una prueba en vacío. Si algo no coincide con lo esperado, detén la secuencia y vuelve a revisar referencias y alturas.
Checklist antes de ejecutar G00 y G01
- Confirma si el programa trabaja en milímetros o pulgadas.
- Comprueba G90 o G91 y el cero pieza activo.
- Revisa longitud de herramienta y plano de seguridad.
- Verifica que cada G00 en X e Y ocurre fuera de la pieza y del amarre.
- Confirma que cada entrada G01 tiene un avance adecuado o hereda el correcto.
- Haz una prueba en vacío con una separación segura y observa los primeros movimientos.
- Comprueba sentido de giro, herramienta, amarre, refrigeración y alturas antes de dar al ciclo.
Cómo leer un caso real sin adivinar
Si una herramienta va de X20 Y20 a X80 Y80 y no sabes si puede cruzar un obstáculo, no mires solo esas coordenadas. Busca la Z actual, la altura del obstáculo, el modo activo y si el bloque es G00 o G01. Después comprueba el cero pieza y la longitud real de la herramienta. Solo con esas respuestas puedes decidir si la trayectoria es segura.
La referencia del cero pieza y los ejes X, Y y Z son la base para interpretar el movimiento. Los avances y velocidades determinan cómo corta G01, pero no corrigen una altura de seguridad mal planteada.
Resumen
Los problemas con G00 y G01 suelen venir de la combinación entre altura, referencias, modos modales y obstáculos reales. Separa la retirada en Z del desplazamiento X/Y, comprueba el avance de cada entrada y revisa la trayectoria en tres dimensiones. Si el movimiento no coincide con lo que esperabas, no des al ciclo: para y vuelve a leer el programa desde la última posición conocida.